400-188-9511

內銷部: 李先(xiān)生(shēng)
手機: 18657576420 / 18957572800
電話: 0575-87630107
外貿部: 李先生
手機: 18657504928
電話: 0575-87630102
網址(zhǐ):www.dgxingengzs.com
地(dì)址:浙江省諸暨市店口鎮紫(zǐ)陽路8號(hào)
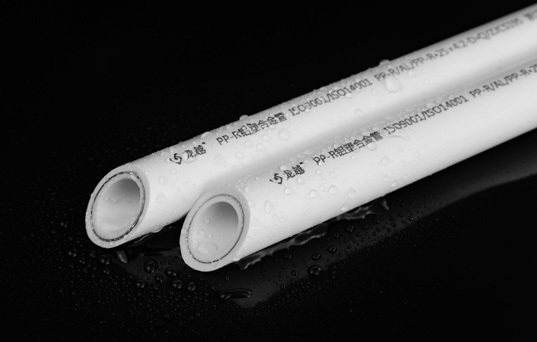
產(chǎn)品(pǐn)名(míng)稱:PPR直熔型鋁(lǚ)塑穩態管(guǎn)
規(guī)格型號:Φ16-Φ32
產品顏色:白(bái)色
原料選用:曉星料
使用溫度:0℃-95℃
使用壓力:16-25公斤
安裝(zhuāng)方式:熱(rè)熔安裝(專用模頭)
產(chǎn)品簡介
PPR直熔型鋁塑穩態管是一種以(yǐ)高強度專用合金鋁帶對接焊(氬弧焊)鋁管為基體,內外層複合材質均為PPR進口原(yuán)料的鋁塑複合管,鋁管與PPR之間以高性能熱熔(róng)膠粘合,采用分步共擠複合而(ér)成。美國(guó)ASTMF1335標準將對接鋁塑複合管稱之為“具有塑料保護層的金屬(shǔ)管”。
產品特點
1、新型的焊接(jiē)工藝
本公司生產的複合管在鋁帶連接(jiē)處采(cǎi)用氬弧焊接(激光焊)工藝代替傳統(tǒng)的搭接超聲波(bō)焊接工藝,提高了(le)鋁帶連接處的強度,使產品的承壓(yā)性能有了質的飛越,承壓能力好於市場上絕大部(bù)分產(chǎn)品,更適宜在高壓環境中使用。
2、更高的質量(liàng)標準 本公司生產複合管在鋁帶厚(hòu)度及內外層PPR厚度上高於行業標準(zhǔn),以保證更高的強(qiáng)度和更好的質量,極大地提高了產品的使用性能和使用壽命。
3、更好的剛性 在鋁帶層和內外PPR層加厚(hòu)之後,管材的剛性也隨之提高,不容(róng)易變形,能適應各種環境下的明裝(zhuāng)要求
4、新(xīn)型(xíng)安裝焊接技(jì)術(shù) 本產(chǎn)品使用的焊接工具,采用自行研製(zhì)開發的專用焊接設備,已獲得相關國家(jiā)zhuanli,該工具在熱熔連接時可徹底杜絕鋁管與水的直接接觸,解決了直熔型鋁塑PP-R的致命性缺陷,充分保障了產品的使用壽命。
5、阻氧性好 鋁管層(céng)可以徹底隔絕氧氣的滲透,具有100%抗滲氧性能,可以長期保持(chí)采暖係統內處於低氧環(huán)境,有效延長了鍋爐、散熱器、分集(jí)水器(qì)、閥門等金屬元件的使用壽命(mìng),降低了用戶的使用和(hé)維護成本。
6、遮光性好

運用範圍
1、各(gè)類散熱器熱水供熱管道專用首選管材。
2、獨立式家用鍋爐(煤氣、天然氣、電加熱)供暖、供水專用首選管道。
3、家裝太陽能、電熱水(shuǐ)器、地熱水等家用洗浴熱水(shuǐ)管道專用首選管道。
4、適用於冷熱水、直飲水、空調等民用低壓流體輸送,也可用於醫院氧(yǎng)氣和飲料、食品、化工、農業(yè)、工業(yè)等行業的(de)低壓(yā)流體輸送。
安裝(zhuāng)步驟
2、清潔:使用潔淨抹布(bù)清潔管材和管(guǎn)件的焊接部位(建議用酒精擦拭)、管(guǎn)材與(yǔ)管件連接端麵(miàn)必須清潔、幹燥、無油汙。 3、劃線:按表1規定的熔接深度在管材上劃線: 4、加熱:熱熔機加熱後,將管材和管件無旋(xuán)轉地插入合金管專用熱熔模頭,管材達到劃線位置時停止: 5、焊接:達到(dào)加熱時間後,管材管件無旋轉地拔出,將管材無(wú)旋轉插入管件承口內,按冷卻時間停留。
打壓步驟
1、試驗壓力為管道係統工作壓力的1.5倍(bèi),但不得小於0.6Mpa
2、對於PP-R管道係統,水管試驗一般要求在管道連接安裝24小時後進行
3、水管試壓之前,對管道應采取安全(quán)有(yǒu)效的固定和保護(hù)措施,但接頭明露
4、水壓試驗步驟
(1)將試(shì)壓管道末端封堵,緩慢注水,同(tóng)時將管(guǎn)道內氣體排除
(2)充滿水後,進行水密性檢查
(3)加壓宜用(yòng)手動泵緩慢加壓,升壓時間不得小(xiǎo)於10分鍾
(4)升至試驗壓力,停止加壓,穩(wěn)壓1小時,觀察接(jiē)頭部位是否有漏水現象
(5)穩壓(yā)一小時,補壓至試驗壓力值,15分鍾內壓力(lì)下降不超過,0.05Mpa為(wéi)合(hé)格


 浙公網安備(bèi) 33068102000805號